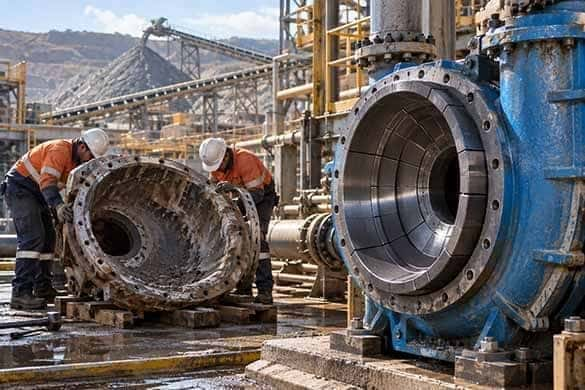
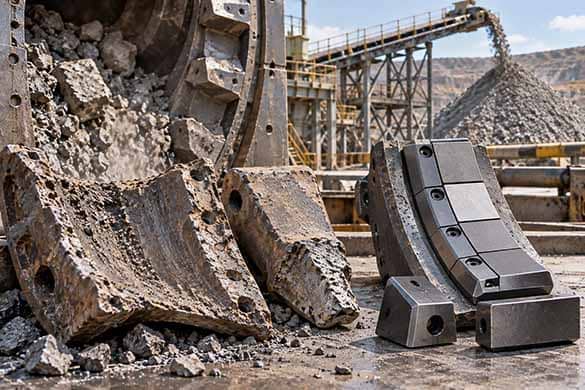
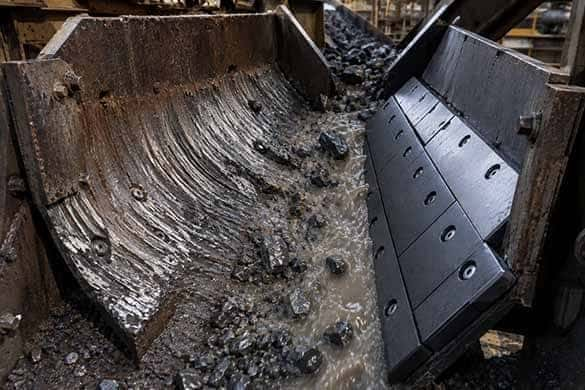
Les conditions de forte usure sont principalement déterminées par les contraintes de fonctionnement et les mécanismes d’usure, et non simplement par le secteur industriel. L’abrasion, l’érosion, les écoulements chargés de particules, les charges d’impact, la pression, les contacts mécaniques répétés et les cycles thermiques peuvent tous contribuer à l’usure prématurée des composants dans les secteurs minier, pétrolier et gazier, sidérurgique, cimentier, de la production d’énergie et dans d’autres applications industrielles exigeantes.

Ce centre de notes d’application fournit des informations techniques axées sur l’ingénierie concernant l’utilisation des composants en carbure de tungstène dans des conditions d’usure spécifiques, ainsi que la manière dont une sélection appropriée de la nuance de carbure, de la géométrie du composant, des tolérances, de l’état de surface et de la conception adaptée à l’application peut améliorer la résistance à l’usure et la fiabilité en service.

Chaque note d’application s’adresse aux ingénieurs OEM, aux équipes de maintenance, aux acheteurs techniques et aux professionnels de l’approvisionnement qui évaluent des composants en carbure de tungstène pour des applications à forte usure et en service sévère.

Ce que vous apprendrez

Comment les différents mécanismes d’usure affectent les performances des composants
Pourquoi le carbure de tungstène est choisi pour les applications soumises à une usure sévère
Comment le choix de la nuance de carbure influence la résistance à l’usure et la ténacité
Dans quels cas la géométrie, les tolérances et l’état de surface sont déterminants
Comment une conception adaptée à l’application peut améliorer la fiabilité et la durée de service

Que sont les notes d’application sur le carbure de tungstène?

Les notes d’application portent sur des conditions de fonctionnement, des mécanismes d’usure et des applications de composants spécifiques, plutôt que sur la théorie générale des matériaux.

Selon l’application, chaque note peut examiner :
L’environnement de fonctionnement
Le mécanisme d’usure dominant
Les matériaux couramment utilisés et leurs modes de défaillance
Les considérations relatives au matériau et à la conception en carbure de tungstène
La géométrie du composant et les exigences de fabrication
Les considérations relatives à la durée de service et à la maintenance

Cette approche axée sur l’application fournit des informations pratiques aux ingénieurs qui évaluent le carbure de tungstène pour des conditions d’usure similaires.

Conditions d’usure typiques

Les composants en carbure de tungstène sont couramment envisagés pour des applications soumises aux contraintes de fonctionnement et mécanismes d’usure suivants.

Abrasion

Perte progressive de matière causée par des particules dures ou des surfaces rugueuses qui glissent, roulent ou se déplacent contre la surface d’un composant.

Érosion

Perte de matière en surface causée par des particules, des gouttelettes ou des fluides chargés de particules qui frappent de façon répétée un composant à grande vitesse.

Impact et charges mécaniques

Impacts répétés, vibrations, compression, chocs ou charges mécaniques cycliques pouvant contribuer à la déformation, à la rupture, à l’écaillage ou à l’accélération de l’usure.

Usure à température élevée et thermomécanique

Conditions de fonctionnement dans lesquelles les températures élevées, les cycles thermiques et les charges mécaniques interagissent avec les mécanismes d’usure. La nuance de carbure, le système de liant, la géométrie du composant et la conception de l’assemblage doivent être évalués en fonction de la température et des charges réelles en service.

Corrosion-érosion

Combinaison d’une attaque chimique ou électrochimique et d’une élimination mécanique de matière dans des environnements de procédé agressifs. Le choix du liant et les caractéristiques réelles du fluide de procédé doivent être pris en compte lors de la spécification du carbure de tungstène pour ces applications.

Catégories de notes d’application

1. Applications soumises à l’abrasion et à l’usure par boues abrasives

Aperçu

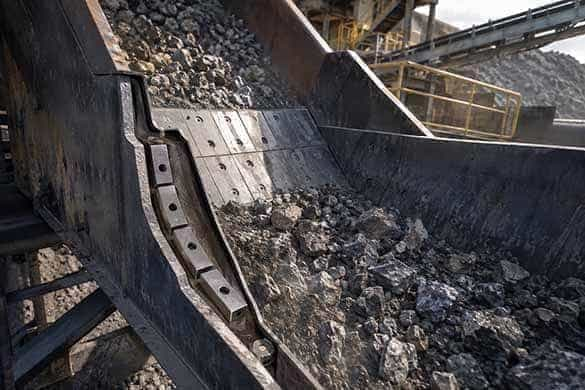
L’usure abrasive se produit lorsque des particules dures glissent, roulent ou se déplacent contre les surfaces des composants et enlèvent progressivement de la matière. Elle est fréquente dans le transport de boues, le traitement des minéraux, la manutention des solides, la production de ciment et d’autres opérations impliquant de grandes quantités de particules.

Le carbure de tungstène combine une dureté élevée avec des structures de grains et de liants adaptées à l’application, ce qui le rend approprié pour les composants soumis à une abrasion sévère. La nuance appropriée doit être sélectionnée en fonction des caractéristiques des particules, des charges d’impact, de la géométrie du composant et des conditions de fonctionnement.

Applications couvertes

Composants d’usure pour pompes à boues
Composants d’usure pour hydrocyclones
Manchons d’usure et bagues
Goulottes et points de transfert
Composants d’usure pour tuyaux et coudes
Autres composants de manutention de matériaux abrasifs

Points d’ingénierie

Sévérité de l’abrasion et caractéristiques des particules
Structure des grains et teneur en liant du carbure
Équilibre entre résistance à l’usure et ténacité
Géométrie du composant et épaisseur des parois
État de surface et exigences dimensionnelles

Principaux avantages

Intervalles de service prolongés
Fréquence de remplacement réduite
Meilleure stabilité dimensionnelle
Réduction des coûts de maintenance et du cycle de vie

Produits connexes

Manchons et revêtements d’usure · Composants pour boues abrasives · Bagues en carbure

Guides techniques connexes

Nuances de carbure et sélection des matériaux

Carbure de tungstène vs acier dans les applications abrasives

2. Érosion dans les écoulements à grande vitesse

Aperçu

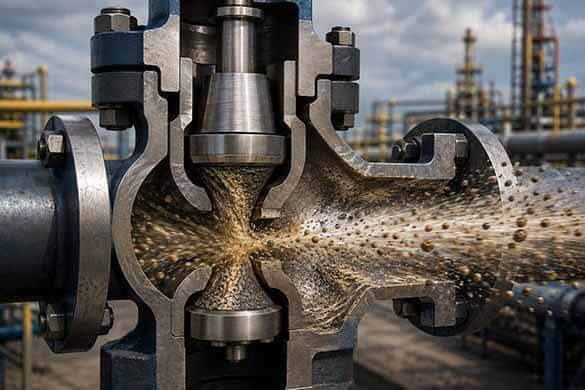
L’érosion se produit lorsque des fluides, des particules ou des flux de procédé chargés de particules frappent de façon répétée les surfaces des composants à grande vitesse. Il s’agit d’un mécanisme d’usure critique dans les équipements de contrôle des fluides, les vannes, les dispositifs d’étranglement, les buses, les pompes, les séparateurs et d’autres systèmes de procédé en service sévère.

Le carbure de tungstène peut offrir une résistance à l’érosion nettement supérieure à celle des matériaux métalliques conventionnels lorsque la nuance de carbure, la géométrie, les conditions d’écoulement et les charges mécaniques sont correctement prises en compte.

Applications couvertes

Composants d’étranglement et limiteurs de débit
Sièges et composants internes de vannes
Buses et inserts d’orifice
Composants d’usure pour le contrôle des fluides
Pièces d’usure pour séparateurs et équipements de production

Points d’ingénierie

Vitesse d’écoulement
Taille et concentration des particules
Angle d’impact
Sélection de la nuance de carbure
Géométrie du composant
Zones d’érosion localisées
État de surface et stabilité dimensionnelle

Produits connexes

Sièges et composants internes de vannes · Buses en carbure · Inserts de contrôle des fluides

Guides techniques connexes

Directives de conception OEM pour le carbure de tungstène

Analyse de l’usure spécifique à l’application

3. Impact et usure thermomécanique

Aperçu

Certains composants critiques en matière d’usure fonctionnent sous des charges mécaniques répétées, des impacts, des vibrations ou des cycles thermiques, en plus de subir une usure abrasive ou de contact.

Ces conditions se rencontrent dans les équipements miniers, la transformation de l’acier, le formage des métaux, la production de ciment et d’autres opérations industrielles exigeantes.

Le carbure de tungstène étant extrêmement dur mais pouvant être sensible aux contraintes de traction et aux impacts selon sa nuance et sa géométrie, une application réussie exige un équilibre approprié entre résistance à l’usure, ténacité, géométrie du composant et conditions de support.

Applications couvertes

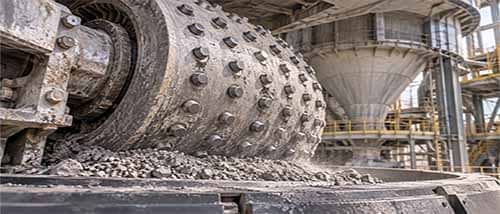
Composants d’usure pour concasseurs et broyeurs
Composants d’usure pour le traitement des métaux
Outillage de formage et de production
Inserts d’usure pour zones d’impact
Assemblages carbure-métal

Points d’ingénierie

Résistance à l’usure par rapport à la ténacité
Impact et charges cycliques
Concentration des contraintes et géométrie du composant
Différences de dilatation thermique
Assemblage et support carbure-acier
Sélection d’une nuance de carbure adaptée à l’application

Produits connexes

Composants résistants aux impacts · Inserts en carbure · Outillage sur mesure

Ressources techniques connexes

Solutions d’usure en carbure de tungstène pour l’acier et la transformation des métaux
Sélection des nuances de carbure pour les composants soumis à des charges mécaniques

4. Mécanismes d’usure combinés et service sévère

Aperçu

De nombreuses applications industrielles sont soumises simultanément à plusieurs mécanismes d’usure.

Les combinaisons typiques comprennent :

Abrasion + érosion
Abrasion + impact
Érosion + corrosion
Pression + érosion par particules
Charges mécaniques + température élevée
Usure par glissement + impact

Dans ces environnements, une sélection du matériau basée uniquement sur la dureté peut ne pas fournir le meilleur résultat. Les composants en carbure de tungstène performants nécessitent une évaluation spécifique à l’application de l’ensemble de l’environnement de fonctionnement.

Applications couvertes

Composants de fond et de surface pour le pétrole et le gaz
Manutention du ciment et du clinker
Équipements de laminage et de formage de l’acier
Systèmes de boues à haute pression
Équipements de traitement des minéraux
Composants industriels pour service sévère

Points d’ingénierie

Identification des mécanismes d’usure
Sélection de la nuance de carbure et du liant
Géométrie du composant
Répartition des contraintes
Conception de l’interface carbure-métal
Exigences de surface et dimensionnelles
Conditions réelles de fonctionnement

Ressources connexes

Capacités de rétro-ingénierie
Composants OEM sur mesure en carbure de tungstène
Nuances de carbure et sélection des matériaux

Notes d’application par secteur industriel

Un même mécanisme d’usure peut se produire dans plusieurs secteurs. Les notes d’application propres à chaque industrie établissent le lien entre ces mécanismes et les équipements, la géométrie des composants, les conditions de fonctionnement et les exigences de maintenance réelles.

Mines et traitement des minéraux

Les sujets techniques typiques comprennent :

Abrasion par boues
Érosion par particules
Impact et usure abrasive
Usure des systèmes de concassage et de broyage
Composants pour hydrocyclones et systèmes de boues
Protection contre l’usure dans la manutention des matériaux

Pétrole et gaz

Les sujets techniques typiques comprennent :

Érosion par le sable et les particules
Écoulements à grande vitesse
Usure des vannes et des dispositifs d’étranglement
Pression et charges mécaniques
Conditions d’usure en fond de puits
Environnements de corrosion-érosion

Acier et transformation des métaux

Les sujets techniques typiques comprennent :

Usure par glissement et contact
Charges mécaniques répétées
Usure liée au formage et à l’outillage
Conditions de fonctionnement à température élevée
Stabilité dimensionnelle
Composants d’usure pour production continue

Ciment et production d’énergie

Les sujets techniques typiques comprennent :

Usure abrasive causée par les poussières et particules
Manutention du clinker et des matières premières
Érosion dans les écoulements chargés de particules
Usure liée au broyage et au traitement
Combinaison d’abrasion et d’impact
Composants critiques pour la manutention des matériaux

Explorer les solutions par industrie

• Solutions pour les mines et le traitement des minéraux   • Solutions pour le pétrole et le gaz   • Solutions pour l’acier et la transformation des métaux   • Ciment et production d’énergie

Besoin de conseils adaptés à votre application?

Les performances en matière d’usure dépendent de la combinaison réelle du matériau, de la géométrie, des charges, du fluide de procédé, des caractéristiques des particules, de la température, de la pression et des conditions de fonctionnement.

Soumettez vos plans, spécifications, conditions de fonctionnement ou échantillons de composants défaillants pour une analyse technique.

Demander une analyse technique

Réponse sous 24 heures • NDA disponible • Analyse technique incluse

EN SAVOIR PLUS

  • Les systèmes de transport de boues exposent les composants critiques à une combinaison d’abrasion par particules solides, d’érosion particulaire, de sollicitations induites par l’écoulement et, dans certaines applications, de corrosion. Ces mécanismes agissent rarement de manière indépendante. Leur interaction peut produire des modes d’usure complexes qui dépendent des caractéristiques des particules, de la vitesse et de la concentration de la boue, de l’angle d’impact, de la chimie du fluide, de la géométrie du composant et des conditions de fonctionnement.

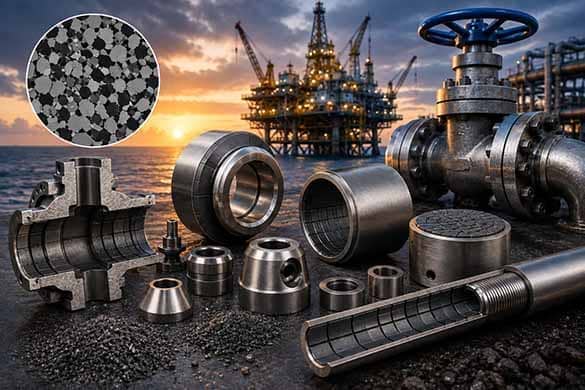
    Le carbure de tungstène cémenté associe une phase dure de carbure de tungstène (WC) à une phase liante métallique, offrant un équilibre intéressant entre dureté, résistance à l’usure, résistance à la compression et ténacité pour les applications exigeantes en présence de boues abrasives. Toutefois, le choix de la nuance de carbure la plus dure ne garantit pas nécessairement la durée de vie la plus longue.

    Une sélection efficace des matériaux exige d’adapter la microstructure du carbure, le système de liant, la géométrie du composant et les exigences de fabrication aux mécanismes d’usure et aux sollicitations dominantes.

    1. Comprendre l’usure par boues abrasives

    L’usure par boues résulte de l’interaction répétée entre les particules solides en suspension, le fluide porteur et les surfaces exposées des composants. La sévérité et la forme de l’usure dépendent de plusieurs paramètres interdépendants.

    Dureté des particules

    La dureté des particules influence fortement l’usure abrasive. Les particules minérales dures peuvent pénétrer, rayer, labourer ou micro-usiner les surfaces exposées lorsque les conditions de contact leur permettent de dépasser la résistance superficielle du matériau du composant.

    La très grande dureté de la phase WC est l’une des raisons pour lesquelles le carbure de tungstène cémenté peut offrir une excellente résistance à l’usure dans les boues contenant des minéraux durs, notamment des particules riches en quartz et d’autres solides abrasifs.

    Cependant, la dureté seule ne détermine pas les performances. La forme des particules, leur vitesse, l’angle d’impact, la microstructure du carbure, la teneur en liant et les sollicitations mécaniques peuvent modifier considérablement le comportement à l’usure.

    Taille et distribution granulométrique

    La taille des particules influence à la fois l’abrasion et la sévérité des impacts.

    Les particules fines favorisent généralement une micro-abrasion répétée et une érosion superficielle, tandis que les particules plus grosses peuvent générer des charges d’impact localisées plus importantes et accroître le risque d’écaillage, de fissuration ou d’endommagement des arêtes du carbure.

    Des nuances relativement dures peuvent donc être performantes dans des conditions abrasives à particules fines, tandis que les applications comportant des particules grossières ou des impacts importants peuvent nécessiter une ténacité supérieure.

    La distribution granulométrique réelle, y compris la présence occasionnelle de particules surdimensionnées, doit donc être prise en compte lors de la sélection de la nuance.

    Concentration en solides

    L’augmentation de la concentration en solides accroît généralement le nombre d’interactions entre les particules et les surfaces et peut augmenter considérablement la sévérité de l’usure. Cette relation n’est pas nécessairement linéaire, car les interactions entre particules, la rhéologie de la boue, la turbulence et les conditions locales d’écoulement évoluent également avec la concentration.

    La concentration en solides doit donc être évaluée conjointement avec la taille des particules, la vitesse, la viscosité et la géométrie du composant, plutôt que comme un paramètre isolé.

    Vitesse de la boue et conditions locales d’écoulement

    La vitesse de la boue influence fortement l’intensité de l’érosion, car elle agit à la fois sur la fréquence des impacts de particules et sur leur énergie.

    L’usure est souvent concentrée autour :

    • des changements de direction de l’écoulement ;
    • des restrictions et zones d’étranglement ;
    • des entrées et sorties de roues ;
    • des coudes et changements de direction ;
    • des sièges et éléments internes de vannes ;
    • des buses et orifices ;
    • et d’autres zones où la turbulence ou les trajectoires des particules concentrent les impacts.

    La compréhension du trajet local de l’écoulement peut donc être aussi importante que le choix de la nuance de carbure elle-même.

    Angle d’impact

    L’angle d’impact des particules influence le mécanisme d’endommagement dominant.

    Les interactions à faible angle peuvent favoriser la coupe, le labourage et l’abrasion par glissement, tandis que les impacts à angle plus élevé peuvent accroître la déformation localisée, la rupture et les dommages de surface.

    Les composants exposés à des trajectoires de particules variables peuvent donc nécessiter une nuance de carbure offrant un équilibre entre dureté, pour résister à l’abrasion et à l’érosion, et ténacité, pour supporter les impacts mécaniques.

    2. Microstructure du carbure cémenté et sélection de la nuance

    La sélection du carbure de tungstène cémenté pour les applications en présence de boues nécessite un équilibre entre résistance à l’usure, ténacité, comportement à la corrosion et exigences de fabrication.

    Caractéristiques des grains de WC

    Les caractéristiques des grains de WC influencent la dureté, la ténacité et le comportement à l’usure du carbure.

    Les structures de WC plus fines offrent généralement une dureté plus élevée et peuvent assurer une forte résistance à l’abrasion par particules fines et au micro-usinage. Des structures plus grossières peuvent offrir une ténacité supérieure dans les applications soumises à des sollicitations mécaniques plus importantes ou à l’impact de particules de plus grande taille.

    Il n’existe pas de granulométrie de WC universellement optimale. La structure appropriée dépend du mécanisme d’usure réel et des conditions de fonctionnement.

    Type et teneur du liant

    Le liant métallique assure la cohésion entre les grains de WC et influence fortement la ténacité du carbure.

    Une teneur plus faible en liant est généralement associée à une dureté et une résistance à l’usure plus élevées, tandis qu’une teneur accrue en liant peut améliorer la ténacité et la résistance à la rupture. L’équilibre optimal dépend du fait que le mécanisme de défaillance dominant soit une usure abrasive progressive ou un endommagement lié aux impacts.

    L’aspect du composant défaillant peut fournir des indications utiles :

    • Une surface lisse ou polie, une perte dimensionnelle progressive ou un amincissement régulier peuvent indiquer qu’une résistance à l’usure supérieure est nécessaire.
    • L’écaillage, la fissuration, la rupture des arêtes ou l’arrachement de matière peuvent indiquer qu’une ténacité supérieure ou une modification de la géométrie du composant est nécessaire.

    L’aspect de la défaillance ne doit pas constituer l’unique critère de sélection d’une nuance, mais il fournit des informations utiles lorsqu’il est associé aux données de fonctionnement et à l’analyse métallurgique.

    Sélection du liant pour les boues corrosives

    Les milieux corrosifs peuvent modifier considérablement les mécanismes d’usure.

    Dans certains environnements acides, contenant des chlorures ou chimiquement agressifs, les carbures conventionnels à liant cobalt peuvent subir une attaque préférentielle de la phase liante. La perte du support fourni par le liant peut favoriser le déchaussement des grains de WC et accélérer l’usure-corrosion combinée.

    Des systèmes de liants à base de nickel ou d’autres liants résistants à la corrosion peuvent être envisagés lorsque la chimie du fluide constitue un facteur important de conception.

    La sélection du liant doit être fondée sur le pH réel, la composition chimique, la température, les caractéristiques des solides et les conditions de fonctionnement, plutôt que sur un seuil de pH unique.

    3. Géométrie des composants et stratégie de protection contre l’usure

    Le choix du matériau ne peut à lui seul résoudre tous les problèmes d’usure par boues. La géométrie du composant et l’emplacement de la protection en carbure peuvent avoir une influence tout aussi importante sur la durée de vie.

    Composants entièrement en carbure

    Les composants entièrement réalisés en carbure cémenté peuvent convenir à des pièces critiques relativement petites, telles que :

    • les buses ;
    • les bagues ;
    • les manchons ;
    • les bagues d’étanchéité ;
    • les sièges de vannes ;
    • et d’autres composants de précision soumis à l’usure.

    Cette approche assure une protection en carbure dans toute la pièce, mais peut devenir moins pratique lorsque la taille et la complexité géométrique du composant augmentent.

    Inserts, tuiles et revêtements en carbure

    Pour les composants plus grands ou plus complexes, une protection localisée en carbure peut constituer une solution plus pratique.

    Des inserts, tuiles, revêtements ou assemblages carbure-métal peuvent protéger les zones soumises à l’usure la plus sévère, tout en permettant à une structure métallique plus tenace et plus économique de supporter les principales charges mécaniques.

    Cette approche est particulièrement intéressante lorsque l’usure est concentrée dans des zones prévisibles plutôt que répartie uniformément sur l’ensemble du composant.

    Épaisseur de paroi et réserve d’usure

    L’épaisseur de paroi doit assurer une intégrité structurelle suffisante et une réserve d’usure exploitable sans augmenter inutilement le volume de carbure.

    Lorsque l’usure est fortement localisée, renforcer uniquement les zones critiques ou utiliser des inserts en carbure remplaçables peut offrir une meilleure économie sur le cycle de vie que l’augmentation de l’épaisseur de l’ensemble du composant.

    Géométrie et état de surface

    Les transitions brusques, les changements soudains du trajet d’écoulement, les arêtes exposées et les interfaces mal conçues peuvent concentrer les impacts de particules ou les contraintes mécaniques.

    La géométrie doit donc être examinée conjointement avec la sélection de la nuance de carbure.

    L’état de surface peut également être important au niveau des interfaces de précision, d’étanchéité et de rotation. Une rectification ou un polissage approprié peut contribuer au maintien des dimensions, des performances d’étanchéité et d’un comportement d’écoulement prévisible.

    4. Composants typiques et considérations relatives à la sélection des matériaux

    Composant Conditions typiques Orientation pour la sélection du matériau Mode d’usure ou de défaillance courant
    Buses d’hydrocyclone et composants de sousverse Boue contenant des solides à grande vitesse Résistance élevée à l’usure, avec sélection de la nuance selon la taille des particules et la sévérité des impacts Agrandissement de l’orifice et usure dimensionnelle
    Composants d’usure de pompes à boues Abrasion, érosion particulaire et charges d’impact variables Équilibrer dureté et ténacité selon les caractéristiques des particules et les sollicitations du composant Érosion localisée, amincissement, rainurage ou dommages aux arêtes
    Coudes de conduites et inserts anti-usure Impacts concentrés des particules lors des changements de direction Revêtements, inserts ou protections anti-usure remplaçables en carbure Usure sévère du rayon extérieur et perforation éventuelle de la paroi
    Manchons et composants d’étanchéité Fluides contenant des solides et surfaces d’accouplement de précision Carbure résistant à l’usure avec système de liant adapté et état de surface contrôlé Rayures, usure dimensionnelle et dégradation de l’étanchéité
    Composants de vannes et d’étranglement Différentiel de pression, vitesse locale élevée et érosion particulaire Nuance de carbure adaptée à l’application, géométrie de précision et état de surface contrôlé Érosion des sièges/éléments internes, perte dimensionnelle et dégradation de l’étanchéité

    Ces indications constituent des orientations techniques et non des spécifications universelles de nuances. La sélection finale du carbure doit être fondée sur l’environnement réel de service.

    5. Une méthode systématique de sélection des matériaux

    Il n’existe pas de nuance unique de carbure cémenté optimale pour toutes les applications impliquant des boues abrasives. Une méthode de sélection plus fiable prend en compte l’ensemble du système d’usure.

    Étape 1 — Identifier le mécanisme de défaillance dominant

    Déterminer si le composant est principalement soumis à :

    • une abrasion progressive ;
    • une érosion particulaire ;
    • une rupture liée aux impacts ;
    • une usure-corrosion ;
    • une usure dimensionnelle ;
    • ou une combinaison de plusieurs mécanismes.

    L’identification correcte du mécanisme dominant constitue la base de la sélection des matériaux.

    Étape 2 — Définir les conditions de fonctionnement

    Recueillir les données pertinentes concernant l’application, notamment :

    • la composition et la dureté des particules ;
    • la distribution granulométrique et la taille maximale des particules ;
    • la concentration en solides ;
    • la vitesse de la boue ou le débit ;
    • l’angle d’impact, lorsqu’il est pertinent ;
    • la pression et les sollicitations mécaniques ;
    • la chimie du fluide et le pH ;
    • la température de fonctionnement ;
    • la géométrie du composant ;
    • et les tolérances dimensionnelles requises.

    Ces paramètres constituent la base technique des décisions relatives à la nuance de carbure et à la conception du composant.

    Étape 3 — Adapter la nuance de carbure au système d’usure

    Équilibrer :

    • les caractéristiques des grains de WC ;
    • le type de liant ;
    • la teneur en liant ;
    • la dureté ;
    • la ténacité ;
    • la résistance à la corrosion ;
    • et les exigences de fabrication.

    L’objectif n’est pas simplement d’obtenir la dureté maximale, mais la combinaison de propriétés la mieux adaptée au mécanisme de défaillance dominant.

    Étape 4 — Optimiser la géométrie du composant et le positionnement du carbure

    Déterminer si l’application est mieux adaptée à :

    • un composant entièrement en carbure ;
    • des inserts en carbure localisés ;
    • des tuiles ou revêtements en carbure ;
    • des éléments d’usure remplaçables ;
    • ou un assemblage carbure-métal.

    La protection de la zone appropriée peut être plus efficace et plus économique que l’augmentation de la quantité de carbure dans l’ensemble du composant.

    Étape 5 — Valider dans les conditions réelles de service

    Les essais d’usure en laboratoire sont utiles pour comparer les matériaux, mais ils ne peuvent reproduire toutes les combinaisons de caractéristiques des particules, d’hydrodynamique, de sollicitations mécaniques, de corrosion, de géométrie et de variations de fonctionnement rencontrées dans les équipements industriels.

    Lorsque cela est possible, les nuances et conceptions candidates doivent donc être validées par des essais contrôlés sur le terrain avant leur déploiement à grande échelle.

    6. Considérer les performances sur l’ensemble du cycle de vie

    Le carbure de tungstène cémenté présente généralement un coût initial de matériau et de fabrication supérieur à celui de l’acier conventionnel. La comparaison technique doit donc prendre en compte les performances sur l’ensemble du cycle de vie plutôt que le seul prix d’achat.

    Les facteurs pertinents comprennent :

    • la durée de vie du composant ;
    • la fréquence de remplacement ;
    • la main-d’œuvre de maintenance ;
    • les temps d’arrêt des équipements ;
    • les pertes de production ;
    • l’accessibilité pour le remplacement ;
    • la prévisibilité de la maintenance ;
    • et le coût par heure de fonctionnement.

    Dans les environnements fortement abrasifs et érosifs, l’allongement des intervalles de maintenance ou la protection ciblée des zones les plus sollicitées peut justifier un coût initial plus élevé du composant.

    Toutefois, l’amélioration du coût sur le cycle de vie doit être évaluée à partir des données réelles de l’application plutôt que sur la base d’un multiplicateur fixe de durée de vie attribué au carbure de tungstène.

    Conclusion

    L’usure par boues abrasives constitue un problème d’ingénierie à l’échelle du système, impliquant les particules, l’écoulement du fluide, les sollicitations mécaniques, la corrosion, la géométrie du composant et les propriétés du matériau.

    Le carbure de tungstène cémenté peut offrir des performances exceptionnelles dans ces environnements, mais son utilisation réussie dépend de la sélection de la combinaison appropriée de caractéristiques des grains de WC, de système de liant, de dureté, de ténacité, de résistance à la corrosion, de géométrie du composant et de stratégie de protection contre l’usure.

    La solution la plus efficace n’est donc pas nécessairement la nuance de carbure la plus dure. Il s’agit de la nuance et de la conception du composant qui correspondent le mieux aux mécanismes d’usure dominants et aux conditions réelles de fonctionnement.

    Pour les applications critiques impliquant des boues, les données de performance sur le terrain doivent être utilisées pour valider et affiner progressivement la sélection des matériaux.

  • L’érosion particulaire est un mécanisme d’usure majeur dans les systèmes industriels de traitement des fluides et de contrôle des écoulements. Contrairement à l’abrasion générale par glissement, l’érosion particulaire implique une perte progressive de matière provoquée par les impacts répétés de particules solides entraînées par un fluide en mouvement.

    Dans les systèmes à grande vitesse utilisés dans le pétrole et le gaz, le traitement chimique, la production d’énergie, le traitement des minerais et d’autres industries soumises à des conditions de service sévères, l’érosion particulaire localisée peut modifier les dimensions critiques, réduire les performances d’étanchéité ou de régulation du débit et raccourcir la durée de vie des composants.

    Le carbure de tungstène cémenté associe des grains durs de carbure de tungstène (WC) à une phase liante métallique. Cette microstructure composite offre une combinaison intéressante de dureté, de résistance à l’érosion, de résistance à la compression et de ténacité. Cependant, toutes les nuances de carbure ne présentent pas les mêmes performances dans des conditions érosives.

    Une sélection efficace des matériaux exige de comprendre les caractéristiques des particules, la vitesse, l’angle d’impact, la chimie du fluide, les sollicitations mécaniques, la géométrie du composant et l’emplacement des zones d’érosion concentrée.

    1. Comprendre l’érosion particulaire

    L’érosion particulaire se produit lorsque des particules solides transportées par un gaz ou un liquide frappent de manière répétée la surface d’un composant et enlèvent progressivement de la matière par des mécanismes tels que le micro-usinage, le labourage, la déformation localisée, la microfracturation et le détachement progressif de matière.

    Le taux d’érosion qui en résulte ne peut pas être prédit à partir d’un seul paramètre. Il dépend de l’interaction entre les particules, le fluide, le matériau du composant, sa géométrie et les conditions de fonctionnement.

    Vitesse d’écoulement

    La vitesse est l’un des paramètres les plus influents dans l’érosion particulaire.

    Lorsque la vitesse des particules augmente, la fréquence des impacts ainsi que leur énergie peuvent augmenter, ce qui peut accélérer considérablement la perte de matière. Toutefois, la relation entre la vitesse et le taux d’érosion varie selon les propriétés des particules, le matériau cible, le régime d’écoulement, la géométrie et les autres conditions de fonctionnement.

    La vitesse est donc particulièrement importante pour des composants tels que :

    • les composants d’étranglement ;
    • les sièges et éléments internes de vannes ;
    • les buses ;
    • les orifices de régulation du débit ;
    • les manchons comportant des ouvertures exposées ;
    • les restrictions et composants de régulation.

    Plutôt que de s’appuyer sur un seuil de vitesse universel, le risque d’érosion doit être évalué en fonction des conditions réelles d’écoulement et de la géométrie du composant.

    Concentration en particules

    L’augmentation de la concentration en solides accroît généralement le nombre d’interactions entre les particules et les surfaces et peut augmenter la sévérité de l’érosion.

    Cependant, cette relation n’est pas nécessairement linéaire. À des concentrations plus élevées, les interactions entre particules, le comportement du fluide, la turbulence et les trajectoires des particules peuvent évoluer.

    La concentration en particules doit donc être évaluée conjointement avec la vitesse, la taille et la forme des particules, les propriétés du fluide et la géométrie locale de l’écoulement.

    Taille et forme des particules

    La taille des particules influence leur inertie et leur comportement lors de l’impact.

    Les particules plus grosses transportent généralement davantage d’énergie d’impact et peuvent être plus susceptibles de s’écarter des lignes de courant pour frapper les surfaces exposées. Les particules fines peuvent suivre plus étroitement l’écoulement, mais elles peuvent néanmoins provoquer une érosion importante lorsque la vitesse locale, la turbulence, la concentration ou la géométrie favorisent des interactions répétées avec la surface.

    La forme des particules joue également un rôle. Les particules anguleuses ou à arêtes vives peuvent favoriser la coupe et le labourage, tandis que les particules plus arrondies peuvent produire un équilibre différent entre déformation et dommages liés aux impacts.

    Pour la sélection du carbure, la distribution granulométrique et la forme des particules doivent donc être considérées conjointement avec l’angle d’impact et les sollicitations mécaniques.

    Angle d’impact

    L’angle selon lequel les particules frappent une surface influence fortement le mécanisme d’endommagement.

    À des angles d’impact relativement faibles, les particules peuvent glisser ou se déplacer sur la surface, favorisant :

    • le micro-usinage ;
    • le labourage ;
    • les rayures ;
    • et l’enlèvement directionnel de matière.

    À des angles d’impact plus élevés, le mécanisme d’endommagement peut évoluer vers :

    • des impacts localisés ;
    • des sollicitations mécaniques répétées ;
    • la microfracturation ;
    • l’endommagement des arêtes ;
    • et le détachement de matière.

    Pour le carbure de tungstène cémenté, cette distinction est importante, car une dureté élevée favorise la résistance à la coupe et à l’abrasion, tandis qu’une ténacité suffisante est nécessaire lorsque la rupture liée aux impacts devient significative.

    La nuance optimale dépend donc de la distribution réelle des trajectoires des particules et non de la dureté seule.

    Turbulence locale et géométrie du trajet d’écoulement

    Les systèmes industriels présentent rarement un écoulement parfaitement uniforme.

    Les changements de direction, restrictions, transitions brusques, arêtes exposées, ouvertures et autres caractéristiques géométriques peuvent modifier les trajectoires des particules et créer des zones d’érosion localisée.

    Quelques exemples courants :

    • Dilatations et contractions — peuvent perturber l’écoulement et modifier les trajectoires des particules.
    • Coudes et changements de direction — peuvent concentrer les impacts de particules sur certaines régions de la paroi.
    • Orifices et restrictions — peuvent créer des vitesses locales élevées et une érosion concentrée.
    • Éléments internes de vannes et composants de régulation — peuvent comporter plusieurs changements de vitesse et de direction produisant des zones d’usure localisées.
    • Bords d’orifices et surfaces en aval — peuvent subir une érosion concentrée lorsque les particules accélèrent ou changent de direction.

    Ces effets font de la géométrie du trajet d’écoulement un élément essentiel de la conception des composants résistants à l’érosion. La sélection du matériau seule ne peut pas toujours compenser une géométrie défavorable.

    Différentiel de pression et vitesse locale

    Dans les vannes, dispositifs d’étranglement, buses et autres composants de régulation du débit, le différentiel de pression peut contribuer à générer des vitesses locales élevées du fluide et des particules.

    La sévérité de l’érosion dépend alors des conditions de pression ainsi que des propriétés du fluide, de la charge en solides, des caractéristiques des particules, de la géométrie et du régime d’écoulement.

    Les composants fonctionnant avec des différentiels de pression importants nécessitent donc souvent une évaluation attentive du matériau et de la conception du trajet d’écoulement.

    2. Sélection de la nuance de carbure de tungstène pour l’érosion particulaire

    La sélection du carbure de tungstène cémenté pour les applications soumises à l’érosion particulaire nécessite un équilibre entre dureté, ténacité, caractéristiques du liant, résistance à la corrosion et exigences de fabrication.

    Caractéristiques des grains de WC

    Les caractéristiques des grains de WC influencent la dureté, la ténacité et la résistance du carbure aux différents mécanismes d’érosion.

    Les structures de WC plus fines offrent généralement une dureté plus élevée et peuvent présenter une forte résistance au micro-usinage et à l’érosion par particules fines.

    Lorsque des particules plus grosses, des impacts à angle élevé, des vibrations ou des sollicitations mécaniques augmentent le risque de fissuration ou d’endommagement des arêtes, une structure de carbure offrant une plus grande ténacité peut être préférable.

    Il n’existe pas de granulométrie de WC universellement optimale pour l’érosion particulaire. La sélection de la nuance doit être fondée sur les conditions réelles d’érosion et de sollicitation.

    Teneur en liant

    Le liant métallique assure la cohésion entre les grains de WC et influence fortement la ténacité du carbure.

    Une teneur plus faible en liant est généralement associée à une dureté et une résistance à l’usure plus élevées, tandis qu’une teneur plus importante peut apporter davantage de ténacité et de résistance à la rupture.

    Cela crée un compromis technique important :

    • les applications dominées par le micro-usinage dû à des particules fines peuvent favoriser une dureté plus élevée ;
    • les applications impliquant des impacts ou des sollicitations mécaniques importants peuvent nécessiter une ténacité supérieure ;
    • les conditions d’érosion mixtes nécessitent un équilibre entre ces propriétés.

    Des pourcentages fixes de liant ne doivent pas être sélectionnés uniquement en fonction du type d’érosion. La géométrie du composant, les caractéristiques des particules, les sollicitations mécaniques, les exigences de fabrication et les performances réelles sur le terrain doivent également être prises en compte.

    Type de liant et milieux corrosifs

    La chimie du fluide peut influencer considérablement les performances du carbure.

    Dans certains environnements corrosifs, le carbure de tungstène conventionnel à liant cobalt peut subir une attaque préférentielle de la phase liante. Cela peut affaiblir le support des grains de WC et accélérer les dommages combinés d’érosion-corrosion.

    Des systèmes de liants à base de nickel ou d’autres liants résistants à la corrosion peuvent être envisagés lorsque la chimie du fluide constitue un facteur de conception important.

    Le système de liant approprié doit être sélectionné en fonction de la composition réelle du fluide, du pH, de la température, de la pression, des caractéristiques des solides et des autres conditions de fonctionnement.

    État de surface

    L’état de surface peut être important pour les composants de précision destinés au contrôle des écoulements et à l’étanchéité.

    Les irrégularités de surface peuvent influencer le comportement local du fluide, l’interaction avec les particules, les performances d’étanchéité et l’initiation de dommages localisés. Une rectification, un rodage ou un polissage approprié peut donc être bénéfique lorsque la précision dimensionnelle et le contrôle de l’état de surface sont importants.

    Quelques exemples :

    • sièges de vannes ;
    • surfaces d’étanchéité ;
    • composants d’étranglement ;
    • composants de dosage ;
    • buses ;
    • manchons et bagues de précision.

    L’état de surface requis doit être spécifié en fonction des exigences fonctionnelles et des conditions réelles de fonctionnement, plutôt que d’appliquer une valeur de rugosité universelle à toutes les applications soumises à l’érosion.

    3. Zones d’érosion localisée : protéger là où l’usure se produit

    L’érosion particulaire est souvent localisée plutôt que répartie uniformément sur l’ensemble d’un composant.

    Les zones typiquement exposées comprennent :

    • Sièges et éléments internes de vannes — les surfaces en aval et les transitions du trajet d’écoulement peuvent subir une interaction concentrée avec les particules.
    • Composants d’étranglement — les restrictions, passages étroits, bords d’orifices et zones d’expansion en aval peuvent subir une érosion localisée sévère.
    • Buses et orifices — les bords des alésages et les régions en aval peuvent subir une usure dimensionnelle progressive.
    • Coudes et changements de direction — l’inertie des particules peut concentrer les impacts sur certaines zones du coude.
    • Manchons de régulation du débit — les bords des ouvertures et les surfaces adjacentes en aval peuvent devenir des zones d’usure localisée.

    Comprendre où l’érosion se produit réellement permet de déterminer si l’ensemble du composant doit être fabriqué en carbure ou si une protection localisée est plus appropriée.

    Protection localisée en carbure

    Pour les composants plus grands ou plus complexes, le carbure peut être concentré dans les zones soumises à l’usure la plus sévère au moyen de :

    • inserts en carbure ;
    • manchons anti-usure ;
    • revêtements en carbure ;
    • éléments d’usure remplaçables ;
    • ou assemblages carbure-métal.

    Cette approche permet à une structure métallique plus tenace de supporter les principales charges mécaniques tandis que le carbure protège les zones critiques contre l’érosion.

    Dans de nombreuses applications, une protection ciblée peut offrir un meilleur équilibre entre résistance à l’usure, fiabilité structurelle, fabricabilité et coût sur le cycle de vie que la fabrication de l’ensemble du composant en carbure massif.

    4. Recommandations pratiques de conception

    Pour les composants exposés à l’érosion particulaire dans des écoulements à grande vitesse, les principes techniques suivants doivent être pris en compte.

    1. Évaluer la vitesse locale et les conditions de pression

    Identifier les restrictions, les pertes de charge, les régions d’écoulement accéléré et les autres zones où la vitesse des particules peut augmenter considérablement.

    Lorsque les exigences du système le permettent, la réduction des accélérations locales inutiles peut contribuer à diminuer la sévérité de l’érosion.

    2. Optimiser la géométrie du trajet d’écoulement

    Des transitions progressives et des trajets d’écoulement correctement conçus peuvent contribuer à réduire les changements brusques de trajectoire des particules et la turbulence localisée.

    Une attention particulière doit être portée :

    • aux restrictions ;
    • aux coudes ;
    • aux ouvertures ;
    • aux transitions brusques ;
    • aux arêtes exposées ;
    • et aux zones d’expansion en aval.

    3. Envisager une réduction de pression par étapes lorsque cela est approprié

    Dans certaines applications de contrôle des écoulements, la répartition de la réduction de pression sur plusieurs étapes peut contribuer à maîtriser la vitesse locale et l’érosion.

    La pertinence de cette approche dépend des exigences du système, des propriétés du fluide, des caractéristiques des solides et de la conception de l’équipement.

    4. Utiliser une protection en carbure remplaçable dans les zones d’usure localisée

    Lorsque l’érosion est concentrée dans des zones prévisibles, des inserts, manchons ou autres éléments d’usure en carbure remplaçables peuvent simplifier la maintenance et réduire la nécessité de remplacer des ensembles plus importants.

    5. Adapter les propriétés du carbure aux conditions de particules et d’impact

    Prendre en compte :

    • la distribution granulométrique ;
    • la dureté des particules ;
    • leur forme ;
    • l’angle d’impact ;
    • la vitesse ;
    • la concentration ;
    • les sollicitations mécaniques ;
    • et la géométrie du composant.

    La nuance ne doit pas être sélectionnée sur la base de la dureté seule.

    6. Adapter le système de liant à la chimie du fluide

    Lorsque des espèces corrosives ou des fluides de procédé agressifs sont présents, il convient d’évaluer si le système de liant offre une résistance à la corrosion appropriée en plus de sa résistance à l’érosion.

    5. Composants typiques et considérations relatives à la sélection des matériaux

    Composant Défi d’érosion typique Orientation pour la sélection du matériau
    Sièges et éléments internes de vannes Vitesse locale élevée, érosion particulaire et différentiel de pression Équilibrer résistance à l’érosion, ténacité, stabilité dimensionnelle et exigences d’état de surface
    Composants d’étranglement Érosion localisée sévère autour des restrictions et transitions d’écoulement Nuance de carbure adaptée à l’application en tenant compte des caractéristiques des particules, des conditions d’impact et de la géométrie
    Buses Écoulement à grande vitesse chargé de particules et usure dimensionnelle progressive Résistance élevée à l’usure avec sélection de la nuance selon les caractéristiques des particules et la sévérité des impacts
    Orifices et inserts de régulation Érosion concentrée autour des bords d’alésage et des régions en aval Carbure résistant à l’usure avec géométrie de précision et état de surface contrôlé
    Coudes et changements de direction Impacts concentrés des particules provoqués par les changements de direction de l’écoulement Inserts, revêtements ou autres protections localisées en carbure lorsque cela est approprié
    Manchons et bagues Infiltration de particules, usure dimensionnelle et éventuelles sollicitations mécaniques Équilibrer résistance à l’usure, ténacité, stabilité dimensionnelle et exigences de surface

    Ces indications constituent des orientations techniques et non des spécifications universelles de nuances de carbure. La sélection finale doit être fondée sur les conditions réelles de fonctionnement.

    6. Un processus systématique de sélection

    Une solution fiable contre l’érosion particulaire doit considérer l’ensemble du système de fonctionnement plutôt que de traiter la nuance de carbure comme une variable isolée.

    Étape 1 — Identifier le mécanisme d’endommagement dominant

    Déterminer si la perte de matière est principalement associée à :

    • une coupe ou un labourage à faible angle ;
    • des impacts de particules à angle élevé ;
    • une érosion dimensionnelle progressive ;
    • une rupture ou un endommagement des arêtes ;
    • une érosion-corrosion ;
    • ou une combinaison de plusieurs mécanismes.

    Étape 2 — Définir l’environnement de fonctionnement

    Recueillir les informations pertinentes concernant :

    • la composition et la dureté des particules ;
    • leur taille et leur distribution ;
    • leur forme ;
    • la concentration en solides ;
    • la vitesse d’écoulement ;
    • la pression et le différentiel de pression ;
    • la chimie du fluide ;
    • la température de fonctionnement ;
    • la géométrie du composant ;
    • la direction des impacts ;
    • et les sollicitations mécaniques.

    Étape 3 — Sélectionner l’équilibre des propriétés du carbure

    Évaluer la combinaison requise de :

    • caractéristiques des grains de WC ;
    • teneur en liant ;
    • type de liant ;
    • dureté ;
    • ténacité ;
    • résistance à la corrosion ;
    • stabilité dimensionnelle ;
    • et exigences de fabrication.

    Étape 4 — Optimiser la géométrie du composant et le positionnement du carbure

    Déterminer si l’application nécessite :

    • un composant entièrement en carbure ;
    • un insert en carbure ;
    • un manchon anti-usure ;
    • une protection localisée en carbure ;
    • ou un assemblage carbure-métal.

    Étape 5 — Valider les performances

    Les essais en laboratoire peuvent aider à comparer les matériaux candidats, mais l’érosion industrielle réelle dépend de la combinaison complète des conditions d’écoulement, des caractéristiques des particules, de la géométrie, des sollicitations mécaniques et de la chimie du fluide.

    Pour les applications critiques, les nuances et les conceptions envisagées doivent donc, lorsque cela est possible, être validées dans des conditions représentatives ou réelles de service.

    Conclusion : au-delà de la dureté maximale

    L’érosion particulaire dans les écoulements à grande vitesse constitue un problème d’ingénierie à l’échelle du système.

    La vitesse, la concentration en particules, leur taille et leur forme, l’angle d’impact, la chimie du fluide, les conditions de pression, les sollicitations mécaniques et la géométrie du trajet d’écoulement peuvent tous influencer le mécanisme d’endommagement dominant.

    Le carbure de tungstène cémenté offre aux ingénieurs plusieurs variables pouvant être adaptées à ces conditions, notamment les caractéristiques des grains de WC, la teneur et le type de liant, la géométrie du composant et l’état de surface.

    La solution la plus efficace n’est donc pas nécessairement la nuance de carbure la plus dure.

    Il s’agit de la combinaison des propriétés du carbure et de la conception du composant qui correspond le mieux au mécanisme réel d’érosion, au profil d’usure localisé et à l’environnement de fonctionnement.

    En identifiant où et comment l’érosion se produit, puis en validant le matériau sélectionné dans des conditions représentatives de service, les ingénieurs peuvent développer des solutions anti-usure plus fiables et plus économiques pour les applications exigeantes à grande vitesse.

  • Conception de composants en carbure de tungstène cémenté soumis aux impacts et aux charges mécaniques combinées : au-delà de la dureté

    Les composants en carbure de tungstène cémenté soumis aux impacts et aux charges mécaniques combinées présentent un défi d’ingénierie différent de celui des composants principalement exposés à l’abrasion progressive ou à l’érosion particulaire.

    Sous l’effet de l’usure abrasive, la perte de matière peut se développer progressivement. En présence d’impacts, de flexion, de vibrations ou de charges mécaniques cycliques, les dommages peuvent au contraire prendre la forme d’ébréchure des arêtes, d’amorçage de fissures, d’écaillage localisé, de dommages liés à la fatigue ou d’une rupture soudaine.

    Le carbure de tungstène cémenté offre une dureté, une résistance à la compression et une résistance à l’usure très élevées, mais ces propriétés ne déterminent pas à elles seules les performances dans des conditions d’impact.

    L’objectif technique n’est donc pas simplement de spécifier la nuance de carbure la plus dure disponible ou de qualifier un matériau d’universellement « résistant aux impacts ». Une conception réussie nécessite un équilibre approprié entre :

    • la résistance à l’usure ;
    • la ténacité ;
    • les caractéristiques des grains de WC ;
    • le type et la teneur du liant ;
    • la géométrie du composant ;
    • la direction des charges ;
    • les conditions de support ;
    • la méthode de fixation ;
    • la qualité de fabrication ;
    • et les conditions réelles de fonctionnement.

    1. Comprendre les mécanismes de défaillance sous charges d’impact

    Pourquoi la dureté seule ne suffit pas

    Le carbure de tungstène cémenté présente des performances particulièrement élevées lorsque les charges sont principalement compressives. Cependant, les impacts, la flexion, les charges appliquées sur les arêtes ou un support insuffisant peuvent introduire des contraintes de traction et de cisaillement moins favorables à un matériau dur et relativement fragile.

    Par conséquent, une nuance de carbure offrant d’excellentes performances sous abrasion ne constitue pas nécessairement la meilleure solution lorsqu’elle est soumise à des impacts répétés ou à la flexion.

    Une surcharge sévère unique peut amorcer une fissure ou provoquer une rupture, tandis que des charges répétées de moindre intensité peuvent entraîner une accumulation progressive des dommages.

    La question de conception pertinente n’est donc pas simplement :

    Quelle est la dureté du carbure ?

    La question est plutôt la suivante :

    Quelle combinaison de dureté, de ténacité, de géométrie, de support et de répartition des charges convient au mécanisme réel de défaillance ?

    Les impacts et l’usure se produisent souvent simultanément

    Dans de nombreuses applications industrielles, les impacts seuls, sans usure associée, sont relativement rares.

    Plus souvent, les impacts interagissent avec l’abrasion, l’érosion particulaire, les vibrations, la compression ou d’autres charges mécaniques.

    Les conditions combinées typiques comprennent :

    • Impact modéré et usure sévère — l’usure progressive reste le mécanisme de défaillance dominant, tandis que les impacts peuvent accélérer l’endommagement des arêtes ou la perte de matière.
    • Impact sévère et usure comparativement limitée — la fissuration, l’écaillage ou la rupture peuvent déterminer la durée de vie du composant.
    • Impact et usure combinés — les charges mécaniques répétées peuvent amorcer des dommages locaux qui sont ensuite aggravés par l’action abrasive ou érosive.

    Il est essentiel d’identifier le mécanisme dominant.

    Lorsque l’usure progressive détermine la durée de vie, une dureté et une résistance à l’usure plus élevées peuvent être avantageuses. Lorsque la fissuration ou l’écaillage domine, une ténacité supérieure, une géométrie améliorée et un meilleur support peuvent devenir plus importants.

    Charges répétées, fatigue et vibrations

    Les charges mécaniques répétées peuvent progressivement amorcer et propager des dommages, même lorsque chaque événement de charge est insuffisant pour provoquer une rupture immédiate.

    Les sites potentiels d’amorçage comprennent :

    • les défauts de surface ;
    • les dommages dus à la rectification ;
    • les transitions géométriques brusques ;
    • les zones insuffisamment soutenues ;
    • les interfaces ;
    • les pores ou autres défauts microstructuraux ;
    • et les arêtes déjà endommagées.

    Les vibrations peuvent introduire des charges répétées de faible amplitude et, au niveau des interfaces en contact, contribuer également à l’usure de contact (fretting) ou à des dommages superficiels localisés.

    L’importance de ces effets dépend de l’amplitude et de la fréquence des charges, des conditions de contact, de la rigidité du support, de la géométrie, de l’état de surface et des propriétés du matériau.

    Flexion, charges sur les arêtes et concentration des contraintes

    La flexion est particulièrement importante, car elle produit un état de contrainte non uniforme plutôt qu’une charge purement compressive.

    Si un composant en carbure n’est pas correctement supporté, une force d’impact qui paraît compressive à l’échelle du système peut générer localement des contraintes de flexion ou de traction dans le carbure.

    Une charge appliquée sur une arête peut créer un problème similaire. Lorsque la force est concentrée près d’une arête non soutenue, la surface porteuse effective diminue et les contraintes locales peuvent augmenter considérablement.

    Les concentrations de contraintes peuvent également provenir de :

    • angles vifs ;
    • changements brusques de section ;
    • rainures ;
    • trous ;
    • sections minces ;
    • porte-à-faux insuffisamment soutenus ;
    • mauvais contact entre les surfaces d’assemblage ;
    • dommages de surface ;
    • et défauts de fabrication.

    Pour les composants en carbure soumis aux impacts, la réduction de ces concentrations de contraintes est souvent aussi importante que la sélection de la nuance elle-même.


    2. Ténacité et sélection de la nuance de carbure de tungstène cémenté

    La ténacité du carbure de tungstène cémenté est influencée par plusieurs variables microstructurales interdépendantes plutôt que par une seule propriété.

    Caractéristiques des grains de WC

    Les caractéristiques des grains de WC influencent l’équilibre entre dureté, résistance à l’usure et comportement à la rupture.

    Les microstructures à grains de WC plus fins offrent généralement une dureté supérieure et peuvent présenter une forte résistance à l’abrasion et à la microcoupe.

    Lorsque les impacts, la flexion, les particules plus grosses, les contacts intermittents ou d’autres charges mécaniques augmentent le risque de fissuration ou d’écaillage, une nuance ou une microstructure de carbure offrant une ténacité supérieure peut être préférable.

    Il n’existe pas de taille de grain de WC universellement optimale pour les composants soumis aux impacts.

    Les caractéristiques requises des grains doivent être sélectionnées conjointement avec la teneur en liant, la géométrie du composant, la sévérité de l’usure, les conditions de support et les charges réelles.

    Teneur en liant

    Le liant métallique contribue de manière importante à la ténacité et au comportement à la rupture du carbure de tungstène cémenté.

    En général :

    • une teneur plus faible en liant tend à favoriser une dureté et une résistance à l’usure plus élevées ;
    • une teneur plus élevée en liant peut accroître la ténacité et la résistance à la rupture ;
    • mais l’augmentation de la ténacité implique généralement un compromis avec la dureté et la résistance à l’usure.

    La sélection de la nuance doit donc être fondée sur le mécanisme de défaillance dominant plutôt que sur un pourcentage fixe de liant.

    Si un composant s’use progressivement sans se fissurer, une résistance à l’usure supérieure peut être nécessaire.

    S’il s’écaille, se fissure ou se rompt avant qu’une usure importante ne se produise, un autre équilibre entre dureté et ténacité — ou des modifications de géométrie et de support — peut être nécessaire.

    Type de liant et conditions corrosives

    La composition du liant peut également influencer les performances lorsque la corrosion est associée aux charges mécaniques.

    Le carbure conventionnel à liant au cobalt offre d’excellentes performances dans de nombreuses applications, mais la phase liante peut être vulnérable à une attaque préférentielle dans certains environnements chimiques agressifs.

    Des systèmes de liant à base de nickel ou d’autres liants résistants à la corrosion peuvent être envisagés lorsque la chimie du milieu joue un rôle important dans le mécanisme de défaillance.

    Cependant, le choix du liant ne doit pas reposer uniquement sur la résistance à la corrosion.

    La combinaison réelle des facteurs suivants doit être prise en compte :

    • chimie du milieu ;
    • température ;
    • charges mécaniques ;
    • conditions d’usure ;
    • géométrie ;
    • et propriétés mécaniques requises.

    3. Géométrie et conditions de support

    La sélection d’une nuance de carbure appropriée ne constitue qu’une partie de la conception réussie d’un composant soumis aux impacts.

    La géométrie et les conditions de support peuvent déterminer si le carbure subit principalement des charges de compression favorables ou des sollicitations défavorables en flexion ou en traction, ainsi que des charges concentrées sur les arêtes.

    Épaisseur de paroi et section transversale

    La section doit fournir une rigidité et une surface porteuse suffisantes tout en évitant les discontinuités géométriques inutiles.

    Les sections très minces peuvent être vulnérables à :

    • la flexion ;
    • la rupture des arêtes ;
    • la surcharge localisée ;
    • et un support insuffisant.

    Cependant, augmenter simplement l’épaisseur du carbure ne résout pas automatiquement le problème.

    Les sections de carbure volumineuses ou complexes peuvent introduire des contraintes supplémentaires en matière de fabrication, de frittage, de contrôle dimensionnel, de comportement thermique, d’assemblage et de coût.

    L’épaisseur de paroi doit donc être déterminée en fonction :

    • de la direction des charges ;
    • du support ;
    • de la taille du composant ;
    • de sa géométrie ;
    • du procédé de fabrication ;
    • des conditions thermiques ;
    • et de la réserve d’usure prévue.

    Des transitions progressives de section sont généralement préférables aux changements brusques lorsque les contraintes d’impact ou de flexion sont importantes.

    Conditions de support

    Le support constitue l’un des facteurs externes les plus importants pour les performances des composants en carbure soumis aux impacts.

    Un élément en carbure correctement supporté peut transférer une plus grande partie de la charge appliquée par compression et réduire la flexion.

    À l’inverse, des jeux, un contact irrégulier, des zones non soutenues ou des porte-à-faux excessifs peuvent créer des contraintes localisées et augmenter le risque de rupture.

    Pour de nombreuses applications, un assemblage carbure-acier constitue une stratégie de conception efficace :

    • le carbure apporte la dureté et la résistance à l’usure ;
    • la structure en acier apporte la ténacité, le support structurel et la capacité à supporter des charges mécaniques plus générales.

    Cette approche permet à chaque matériau d’assurer la fonction pour laquelle il est le mieux adapté.

    Ajustement et contact à l’interface

    Le carbure doit être supporté de manière régulière sur les surfaces porteuses prévues.

    Un mauvais contact entre le carbure et sa structure de support peut permettre des mouvements localisés ou une flexion sous l’effet des impacts.

    Les principaux éléments à considérer comprennent :

    • la géométrie des surfaces d’assemblage ;
    • les tolérances dimensionnelles ;
    • la surface de contact ;
    • le jeu d’assemblage ;
    • la direction des charges ;
    • la dilatation thermique ;
    • et la méthode de maintien du carbure.

    L’ajustement approprié doit être déterminé en fonction de la conception réelle de l’assemblage plutôt que par l’application systématique d’une même méthode de fixation.


    4. Méthodes de montage et de fixation

    Plusieurs méthodes peuvent être utilisées pour intégrer le carbure de tungstène cémenté dans un ensemble plus important.

    Chacune présente des avantages et des limites.

    Méthode de fixation Avantages potentiels Considérations techniques
    Brasage Fixation permanente robuste et bon transfert des charges lorsque la conception est appropriée Les cycles thermiques, les contraintes résiduelles, la conception du joint, le choix du métal d’apport et la température de service doivent être maîtrisés
    Ajustement serré ou emmanchement à force Absence de chaleur de brasage ; peut fournir un support mécanique important Nécessite une maîtrise précise des tolérances, des contraintes, de l’assemblage et de la dilatation thermique
    Serrage mécanique Élément en carbure remplaçable et maintenance facilitée La répartition de la force de serrage, les mouvements, la pression de contact et les contraintes localisées doivent être maîtrisés
    Assemblage collé ou composite technique Peut répartir les charges sur une interface relativement importante Le système de collage doit être adapté à la température, à la chimie du milieu, aux charges et à l’environnement de service
    Autres méthodes techniques de fixation Peuvent être adaptées à des géométries spécifiques Doivent être validées selon les conditions mécaniques, thermiques et environnementales réelles

    Il n’existe pas de méthode de montage unique préférable pour toutes les applications soumises aux impacts.

    La solution appropriée dépend de la géométrie du composant, de la température, des exigences de remplacement, de la sévérité des impacts, de la direction des charges, des tolérances, des capacités de fabrication et de l’environnement de fonctionnement.

    Quelle que soit la méthode de fixation, les charges ponctuelles sur le carbure doivent généralement être évitées lorsqu’elles créent des concentrations de contraintes défavorables.

    Des surfaces d’appui étendues et bien maîtrisées sont généralement préférables.


    5. Optimisation géométrique

    Réduire les concentrations de contraintes

    Les composants en carbure soumis aux impacts bénéficient généralement d’une géométrie qui minimise les concentrations locales de contraintes.

    Les principes importants comprennent :

    1. Éviter les angles et arêtes inutilement vifs. Utiliser des rayons ou des traitements d’arêtes appropriés en fonction de la taille du composant, de la direction des charges, de l’espace disponible et des exigences de fabrication.
    2. Utiliser des transitions progressives de section lorsque cela est possible. Les changements brusques d’épaisseur peuvent augmenter les contraintes localisées.
    3. Évaluer soigneusement les trous, rainures, ouvertures et autres interruptions. Les éléments géométriques situés dans des régions fortement sollicitées peuvent devenir des sites d’amorçage de fissures.
    4. Fournir un support adéquat à proximité des zones chargées. Les arêtes non soutenues et les porte-à-faux doivent être réduits au minimum.
    5. Réduire les charges excentrées lorsque cela est possible. Des chemins de transmission des charges symétriques ou correctement équilibrés peuvent réduire la flexion involontaire.

    Il n’existe pas de rayon minimal universel adapté à tous les composants en carbure. Le rayon approprié doit être établi selon la géométrie, la taille du composant, le cas de charge et les exigences fonctionnelles.


    6. L’analyse des défaillances comme outil d’ingénierie

    Les composants en carbure défaillants peuvent fournir des informations précieuses permettant de déterminer si la conception initiale était correctement adaptée aux conditions de fonctionnement.

    Cependant, l’apparence d’une fracture ne doit pas être interprétée isolément.

    Une analyse fiable de la défaillance doit prendre en compte :

    • l’emplacement de la rupture ;
    • l’origine de la fissure ;
    • l’état de surface ;
    • le profil d’usure ;
    • la géométrie du composant ;
    • les conditions de montage ;
    • l’historique des charges ;
    • l’environnement de fonctionnement ;
    • et, lorsque cela est approprié, une analyse métallographique ou d’autres examens détaillés.

    Indices diagnostiques typiques

    Certaines observations peuvent orienter l’analyse :

    • Un écaillage progressif des arêtes peut indiquer des impacts localisés, un support insuffisant, une concentration de contraintes ou une ténacité insuffisante.
    • Une rupture proche d’une interface peut suggérer un problème de support, d’ajustement, de contraintes résiduelles ou de transfert des charges.
    • Une usure associée à des fissures peut indiquer des mécanismes simultanés d’usure et de chargement mécanique.
    • Des dommages répétés au même emplacement géométrique suggèrent fortement que la conception du composant ou la répartition des charges doit être examinée en plus de la nuance de carbure.
    • Une fissuration progressive en service cyclique peut justifier l’évaluation des charges liées à la fatigue, des vibrations, de la rigidité du montage ou de l’état de surface.

    Ces observations constituent des indices diagnostiques et non des classifications définitives de défaillance.

    Une surface de rupture ne doit pas, à elle seule, servir à attribuer une cause première sans tenir compte de l’historique complet de service et de la conception du composant.


    7. Cadre pratique de sélection du matériau et de conception

    Étape 1 — Identifier le mécanisme de défaillance dominant

    Déterminer si les composants existants ou comparables défaillent principalement par :

    • abrasion ;
    • érosion particulaire ;
    • ébréchure des arêtes ;
    • rupture par impact ;
    • flexion ;
    • charges cycliques ;
    • vibrations ;
    • dommages aggravés par la corrosion ;
    • ou une combinaison de plusieurs mécanismes.

    Étape 2 — Définir les charges mécaniques

    Recueillir les informations disponibles concernant :

    • l’intensité des impacts ;
    • leur fréquence ;
    • la direction des charges ;
    • la surface de contact ;
    • la flexion ;
    • les vibrations ;
    • les charges cycliques ;
    • la compression statique ;
    • et les événements occasionnels de surcharge.

    L’énergie exacte des impacts n’est pas toujours disponible. Dans ce cas, les observations sur le terrain, les données de fonctionnement de l’équipement, les profils d’endommagement et la comparaison avec des composants précédents peuvent néanmoins contribuer à la sélection du matériau.

    Étape 3 — Évaluer les conditions de support et de montage

    Évaluer :

    • la manière dont le carbure est supporté ;
    • la présence éventuelle de jeux ;
    • la répartition uniforme ou non des charges ;
    • la présence d’arêtes non soutenues ;
    • la méthode de fixation du carbure ;
    • l’influence de la dilatation thermique sur l’ajustement ;
    • et la possibilité que les impacts génèrent de la flexion ou des contraintes de traction localisées.

    Étape 4 — Sélectionner une nuance de carbure de départ

    Choisir une nuance initiale selon l’équilibre requis entre :

    • dureté ;
    • ténacité ;
    • caractéristiques des grains de WC ;
    • teneur en liant ;
    • type de liant ;
    • résistance à la corrosion ;
    • exigences de fabrication ;
    • et conditions réelles d’usure.

    Ne pas supposer que la nuance présentant la dureté maximale ou celle offrant la ténacité maximale constitue automatiquement le meilleur point de départ.

    Étape 5 — Optimiser la géométrie et le support

    Examiner :

    • l’épaisseur de paroi ;
    • la géométrie des arêtes ;
    • les rayons de transition ;
    • la surface chargée ;
    • la conception des interfaces ;
    • le positionnement du carbure ;
    • la rigidité du support ;
    • et la méthode de fixation.

    Dans de nombreux cas, les modifications de géométrie ou de support peuvent être aussi importantes qu’un changement de nuance de carbure.

    Étape 6 — Valider dans des conditions de service représentatives

    Les essais en laboratoire peuvent aider à comparer les matériaux et les conceptions, mais les conditions réelles sur le terrain peuvent combiner impacts, vibrations, particules abrasives, température, corrosion et charges irrégulières.

    Pour les composants critiques, les nuances et les géométries envisagées doivent donc, lorsque cela est possible, être validées dans des conditions de fonctionnement représentatives ou réelles.

    Étape 7 — Affiner la conception à partir des données de défaillance et d’usure

    Enregistrer :

    • la durée de vie ;
    • l’emplacement de l’usure ;
    • le taux d’usure ;
    • l’emplacement des fissures ;
    • les dommages aux arêtes ;
    • le comportement à la rupture ;
    • les observations de maintenance ;
    • et les conditions de fonctionnement.

    Utiliser ces résultats pour affiner la nuance de carbure, la géométrie, le support ou la méthode de fixation lors des itérations de conception suivantes.


    Conclusion : concevoir le système, pas seulement la nuance de carbure

    La sélection du carbure de tungstène cémenté pour les impacts et les charges mécaniques combinées ne consiste pas simplement à choisir la nuance la plus dure.

    La fiabilité des performances dépend de l’interaction de plusieurs facteurs :

    • un équilibre approprié entre dureté et ténacité ;
    • des caractéristiques adaptées des grains de WC et du liant ;
    • une géométrie limitant les concentrations de contraintes ;
    • un support et un transfert des charges efficaces ;
    • une méthode de fixation appropriée ;
    • une fabrication reproductible et maîtrisée ;
    • et une validation dans des conditions de fonctionnement réalistes.

    L’objectif ne doit pas être de revendiquer une nuance de carbure universellement « résistante aux impacts ».

    Il s’agit plutôt de concevoir un ensemble fonctionnel dans lequel la nuance de carbure, la géométrie, la structure de support, les interfaces et les conditions de charge fonctionnent ensemble.

    Lorsque ces facteurs sont adaptés au mécanisme réel de défaillance, le carbure de tungstène cémenté peut offrir à la fois une résistance élevée à l’usure et un fonctionnement fiable dans les applications exigeantes soumises aux impacts et aux charges mécaniques combinées.

  • Coût total de possession des composants d’usure miniers en carbure de tungstène

    Résumé

    Le prix d’achat d’un composant d’usure minier ne représente qu’une partie de son coût réel d’exploitation. La fréquence de remplacement, la main-d’œuvre d’installation, les arrêts planifiés et non planifiés, la durée de service et les conséquences d’une défaillance prématurée peuvent avoir une incidence importante sur les coûts du cycle de vie. Cet article présente un cadre pratique de coût total de possession (TCO) pour évaluer les composants d’usure en carbure de tungstène et explique comment la sélection des matériaux, les conditions de fonctionnement, les mécanismes d’usure et les exigences de maintenance influencent le coût par heure de fonctionnement.

    I. Introduction

    Les décisions d’approvisionnement concernant les composants d’usure miniers sont souvent influencées par le prix d’achat initial. Toutefois, comparer les composants uniquement sur la base du prix unitaire peut masquer des coûts importants sur l’ensemble du cycle de vie, notamment ceux liés à l’installation, à la fréquence de remplacement, à la main-d’œuvre de maintenance, aux arrêts et aux défaillances prématurées.

    Un composant d’usure plus coûteux à l’achat peut offrir un coût par heure de fonctionnement inférieur si une durée de service plus longue réduit la fréquence de remplacement, les besoins de maintenance et les arrêts liés à l’usure. À l’inverse, le carbure de tungstène n’est pas automatiquement la solution la plus économique pour chaque application. Sa valeur dépend du mécanisme d’usure dominant, des charges d’impact, de la conception du composant, de sa durée de service, des exigences de remplacement et des conséquences opérationnelles des arrêts.

    Le coût total de possession fournit une méthode structurée pour évaluer ces facteurs à partir de données réelles d’application plutôt que du seul prix d’achat.

    II. Un cadre pratique d’analyse du TCO

    2.1 Coût par heure de fonctionnement

    Un point de départ pratique pour comparer des composants d’usure miniers consiste à utiliser la formule suivante :

    Coût par heure de fonctionnement = Coût total du cycle de vie ÷ Nombre total d’heures de fonctionnement

    Le coût total du cycle de vie peut inclure le coût des composants, la main-d’œuvre d’installation, les coûts de maintenance associés ainsi que l’incidence économique des arrêts planifiés ou non planifiés pendant la période d’évaluation.

    Cette approche permet de comparer différentes solutions de composants d’usure sur une base commune de coût d’exploitation. Le calcul doit utiliser autant que possible des données réelles du site, car la durée de service, la fréquence de remplacement, les besoins en main-d’œuvre et les coûts d’arrêt peuvent varier considérablement selon les applications et les conditions de fonctionnement.

    Pour les équipements de traitement des matériaux, un autre indicateur utile fondé sur la production est :

    Coût du cycle de vie par tonne traitée = Coût total du cycle de vie ÷ Nombre total de tonnes traitées

    L’indicateur le plus pertinent dépend de l’équipement et de l’exploitation. Les heures de fonctionnement peuvent convenir à certains composants, tandis que les tonnes traitées, les cycles, la distance de forage ou un autre paramètre de production mesurable peuvent fournir une comparaison plus pertinente dans d’autres applications.

    2.2 Arrêts planifiés et non planifiés

    Les arrêts peuvent représenter une part importante du coût du cycle de vie d’un composant d’usure, en particulier lorsque son remplacement interrompt un processus de production critique.

    Un remplacement planifié pendant une fenêtre de maintenance programmée peut avoir des effets relativement prévisibles sur la main-d’œuvre et la production. Une défaillance inattendue peut toutefois entraîner des coûts supplémentaires liés à la maintenance d’urgence, à l’interruption de la production, aux dommages causés à des composants secondaires et aux perturbations des opérations en amont ou en aval.

    Pour cette raison, les calculs de TCO doivent distinguer les coûts de remplacement planifié des conséquences potentiellement plus importantes d’une défaillance non planifiée.

    Il en résulte une relation importante sur le cycle de vie :

    Durée de service plus courte → Davantage de remplacements → Davantage d’interventions de maintenance → Exposition accrue aux arrêts

    À l’inverse, des intervalles de service plus longs et plus prévisibles peuvent réduire le nombre d’interventions liées à l’usure pendant la période d’évaluation.

    2.3 Durée de service réelle

    La durée de service doit être mesurée à l’aide d’un indicateur d’exploitation adapté à l’application, par exemple les heures de fonctionnement, les tonnes traitées, la distance de forage, le nombre de cycles ou un autre paramètre de production mesurable.

    La durée de service relative du carbure de tungstène et des matériaux d’usure conventionnels peut varier considérablement selon les caractéristiques abrasives, les charges d’impact, les conditions de boue abrasive, la géométrie du composant, la nuance de carbure, la méthode de fixation et les paramètres de fonctionnement de l’équipement.

    Une durée de service plus longue peut améliorer le TCO en réduisant la fréquence de remplacement, mais elle ne doit pas être évaluée indépendamment du mode de défaillance. Un composant qui s’use progressivement et de manière prévisible peut offrir une plus grande valeur opérationnelle qu’un composant présentant une forte résistance à l’usure mais susceptible de subir une rupture soudaine sous des charges inadaptées.

    III. Variables clés d’une analyse TCO des composants d’usure miniers

    3.1 Coût d’achat du composant

    Le prix d’achat reste un élément important du TCO, mais il doit être évalué par rapport à la durée de service attendue plutôt que considéré isolément. La géométrie sur mesure, la nuance de carbure, les tolérances, les dimensions du composant, les exigences de finition et la conception de la fixation peuvent toutes influencer le coût initial du composant.

    3.2 Coût de remplacement et d’installation

    Chaque remplacement peut nécessiter le démontage, l’installation, l’alignement, l’inspection, de la main-d’œuvre, de l’outillage et la remise en service. Les composants nécessitant des remplacements fréquents peuvent donc générer des coûts de maintenance cumulés importants, même lorsque leur prix d’achat individuel est relativement faible.

    3.3 Incidence des arrêts et de la production

    L’incidence économique d’un arrêt dépend de l’emplacement du composant. La défaillance d’un composant d’usure dans un système critique pour la production peut avoir des conséquences nettement plus importantes que le remplacement d’un composant facilement accessible pendant une maintenance programmée.

    3.4 Durée de service et prévisibilité de l’usure

    Des intervalles de service plus longs peuvent réduire la fréquence de remplacement, mais la prévisibilité du comportement d’usure est également importante. Un composant qui s’use progressivement et régulièrement peut souvent être inspecté et remplacé pendant une fenêtre de maintenance programmée plutôt qu’après une défaillance inattendue.

    Une durée de service prévisible peut faciliter la planification des arrêts, la gestion des pièces de rechange, l’affectation de la main-d’œuvre et la programmation des remplacements. Les composants doivent donc être inspectés et remplacés avant qu’une perte dimensionnelle ou des dommages n’affectent les performances de l’équipement ou les composants environnants, ou ne contribuent à un arrêt non planifié.

    Pour les équipements miniers critiques, la valeur opérationnelle d’une usure prévisible peut parfois être aussi importante que l’augmentation de la durée de service elle-même.

    3.5 Risque de défaillance prématurée

    Les calculs de TCO doivent tenir compte de la possibilité de rupture, d’écaillage, d’arrachement, de desserrage, de dégradation assistée par la corrosion ou d’autres mécanismes de défaillance prématurée. La nuance de carbure, la géométrie du composant, les conditions de support, la méthode de fixation et la constance de fabrication peuvent toutes influencer ce risque.

    IV. Exemple de comparaison du TCO

    Considérons deux solutions hypothétiques de composants d’usure fonctionnant dans les mêmes conditions :

    Facteur de coût Composant conventionnel Composant en carbure
    Coût du composant Saisir le coût réel Saisir le coût réel
    Durée de service Saisir les heures de fonctionnement réelles Saisir les heures de fonctionnement réelles
    Nombre de remplacements Calculer Calculer
    Coût d’installation Saisir le coût réel Saisir le coût réel
    Durée d’arrêt par remplacement Saisir la durée réelle Saisir la durée réelle
    Coût des arrêts Calculer à partir des données du site Calculer à partir des données du site
    Coût total du cycle de vie Calculer Calculer
    Coût par heure de fonctionnement Coût total du cycle de vie ÷ nombre total d’heures de fonctionnement Coût total du cycle de vie ÷ nombre total d’heures de fonctionnement

    L’objectif de cette comparaison n’est pas de supposer que le carbure produira toujours le TCO le plus faible. Elle fournit plutôt un cadre cohérent permettant de déterminer si un coût initial plus élevé peut être compensé par une durée de service plus longue, un nombre réduit de remplacements et une diminution des arrêts liés à l’usure.

    V. Quand le carbure de tungstène peut-il améliorer le TCO ?

    Le carbure de tungstène peut offrir un avantage en termes de coût du cycle de vie lorsque :

    • l’usure abrasive ou érosive entraîne des remplacements fréquents des composants ;
    • la stabilité dimensionnelle est importante pour les performances de l’équipement ;
    • le remplacement nécessite une main-d’œuvre importante ou un démontage conséquent ;
    • les arrêts liés à l’usure interrompent la production ;
    • une protection localisée en carbure peut prolonger la durée de service d’un ensemble en acier plus important ; ou
    • des intervalles de service prévisibles présentent une valeur opérationnelle.

    À l’inverse, le carbure de tungstène peut présenter un intérêt économique moindre dans les zones peu exposées à l’usure, lorsque les composants sont peu coûteux et faciles à remplacer, ou lorsque les conditions de fonctionnement ne peuvent pas être correctement prises en compte par la nuance de carbure, la géométrie, le support et la conception de la fixation.

    L’objectif de l’analyse TCO n’est donc pas de démontrer que le carbure de tungstène est toujours le matériau à privilégier, mais d’identifier les applications dans lesquelles ses caractéristiques de performance peuvent créer une valeur mesurable sur l’ensemble du cycle de vie.

    La sélection du carbure doit également tenir compte des impacts, des vibrations, de la flexion, des conditions thermiques, de la corrosion, de la géométrie du support et de la méthode de fixation. Dans les applications dominées par des impacts sévères ou des déformations structurelles, une simple augmentation de la dureté peut ne pas conduire au TCO le plus faible.

    5.1 Abrasion et érosion par particules

    Le carbure de tungstène peut offrir un avantage en matière de TCO dans les applications dominées par l’abrasion et l’érosion par particules, lorsque des particules dures glissent, broient ou frappent continuellement les surfaces des composants. Ces mécanismes d’usure peuvent progressivement enlever de la matière, modifier des dimensions critiques et augmenter la fréquence de remplacement.

    La dureté élevée et la résistance à l’usure du carbure de tungstène cémenté peuvent contribuer à réduire la perte de matière dans les applications appropriées. Lorsque cela permet d’allonger les intervalles de service, le coût initial plus élevé du composant peut être compensé par un nombre réduit de remplacements, des besoins de maintenance moindres et une diminution des arrêts liés à l’usure.

    5.2 Maintenance et fréquence de remplacement

    L’avantage du carbure de tungstène en matière de TCO peut devenir plus important lorsque les besoins de maintenance et de remplacement sont élevés. Chaque remplacement peut impliquer non seulement le coût du composant lui-même, mais aussi la main-d’œuvre d’installation, les arrêts, l’incidence sur la production et les exigences logistiques.

    Si un composant en carbure offre un intervalle de service plus long dans les conditions réelles de fonctionnement, le nombre de remplacements pendant la période d’évaluation peut diminuer. Cela peut réduire les coûts cumulés d’installation, les arrêts liés à l’usure et les besoins de maintenance. Dans les applications appropriées, ces économies peuvent contribuer à compenser le coût initial plus élevé du composant en carbure et à réduire le coût par heure de fonctionnement.

    5.3 Impact, risque de rupture et sélection de la nuance

    Le carbure de tungstène offre une dureté et une résistance à l’usure élevées, mais les applications soumises à des impacts importants ou à des charges mécaniques cycliques nécessitent une évaluation attentive de la ténacité et du support structurel.

    Les caractéristiques des grains de WC, la teneur en liant, la géométrie du composant, les conditions de support et la méthode de fixation influencent l’équilibre entre résistance à l’usure et risque de rupture. La nuance de carbure la plus dure disponible n’est donc pas nécessairement celle qui offre le coût de cycle de vie le plus faible.

    L’analyse TCO doit prendre en compte à la fois l’usure progressive et les conséquences potentielles d’une rupture prématurée ou de la perte du composant.

    5.4 Données actuelles de coût et d’exploitation

    Comme les coûts des matériaux et de fabrication peuvent évoluer dans le temps, les comparaisons de TCO doivent utiliser des devis actuels et des données réelles d’exploitation plutôt que des hypothèses de prix historiques. Les données propres au site concernant la main-d’œuvre, la maintenance, les arrêts et la durée de service fournissent une base plus fiable pour comparer différentes solutions de composants d’usure.

    VI. Évaluer l’ensemble du système d’usure

    Améliorer la durée de service d’un seul composant d’usure ne prolonge pas nécessairement l’intervalle de maintenance de l’ensemble du système.

    Lorsqu’un composant soumis à une usure rapide est remplacé ou protégé par une solution en carbure de tungstène, le point limitant en matière d’usure peut se déplacer vers les revêtements adjacents, les guides, les supports, les manchons, les bagues, les buses, les éléments de fixation ou les composants situés en aval.

    L’évaluation du TCO doit donc déterminer si les composants environnants peuvent supporter l’intervalle de fonctionnement prolongé. Si un autre composant impose toujours un arrêt plus précoce, une partie du bénéfice économique attendu de l’amélioration par carbure peut ne pas être réalisée.

    Une évaluation à l’échelle du système peut notamment prendre en compte :

    • la durée de service des composants d’usure adjacents ;
    • les conditions de support et de fixation ;
    • le risque de dommages secondaires ;
    • les intervalles de maintenance planifiée ;
    • les délais de remplacement ou d’approvisionnement ; et
    • l’effet du composant amélioré sur les équipements environnants.

    L’objectif n’est pas simplement de maximiser la durée de service d’un composant en carbure, mais d’améliorer la fiabilité et l’économie du cycle de vie de l’ensemble du système d’usure.

    VII. Conclusion

    Le prix d’achat d’un composant d’usure minier ne représente qu’une partie de son impact économique. La durée de service, la fréquence de remplacement, la main-d’œuvre d’installation, les arrêts, les besoins de maintenance et les conséquences d’une défaillance prématurée peuvent influencer de manière importante le coût réel par heure de fonctionnement.

    Le carbure de tungstène peut offrir des avantages en matière de coût du cycle de vie dans les applications dominées par l’abrasion, l’érosion par particules et l’usure dimensionnelle, en particulier lorsque le remplacement des composants est difficile ou que les arrêts sont coûteux. Toutefois, le TCO le plus faible ne résulte pas automatiquement du matériau le plus dur ni du composant offrant la durée de service théorique la plus longue.

    L’analyse TCO la plus pertinente associe des données réelles d’exploitation à une évaluation spécifique à l’application des mécanismes d’usure, de la nuance de carbure, de la géométrie du composant, des conditions de support et des exigences de remplacement. Elle permet aux ingénieurs et aux équipes d’approvisionnement de comparer les solutions de composants d’usure sur la base de leurs performances sur l’ensemble du cycle de vie plutôt que sur le seul prix d’achat unitaire.

Centre de connaissances en ingénierie

Pourquoi les pièces d’usure défaillent-elles dans l’industrie minière — et comment le carbure de tungstène peut-il y remédier?

Pourquoi les pièces d’usure défaillent-elles dans l’industrie minière — et comment le carbure de tungstène peut-il y remédier?

Les pièces d’usure minières peuvent défaillir sous l’effet de l’abrasion, de l’érosion par particules, des impacts, de la corrosion, de la rupture, d’un mauvais choix de matériau ou de défauts de fabrication et de conception. Cet article explique comment le carbure de tungstène peut répondre à ces mécanismes grâce à une dureté et une ténacité adaptées, au choix du liant, au contrôle de la microstructure et à la conception du composant.

Comment le carbure de tungstène prolonge la durée de vie des composants résistants à l’usure dans l’industrie minière

Comment le carbure de tungstène prolonge la durée de vie des composants résistants à l’usure dans l’industrie minière

Le carbure de tungstène peut prolonger la durée de vie des composants d’usure dans l’industrie minière en combinant une résistance élevée à l’usure avec une ténacité adaptée à l’application, un choix approprié du liant, un contrôle de la microstructure et une conception optimisée des composants. Cet article explique comment ces facteurs contribuent à résister à l’abrasion, aux impacts, à l’érosion par boues, à la corrosion et à d’autres conditions d’usure sévère.

Érosion et usure des composants de contrôle des fluides dans l’industrie pétrolière et gazière : mécanismes de défaillance et solutions en carbure de tungstène

Érosion et usure des composants de contrôle des fluides dans l’industrie pétrolière et gazière : mécanismes de défaillance et solutions en carbure de tungstène

L’érosion par particules, l’abrasion, la cavitation, la corrosion et les charges mécaniques peuvent rapidement endommager les composants de contrôle des fluides dans les applications pétrolières et gazières. Cet article explique comment les caractéristiques des particules, la vitesse d’écoulement, l’angle d’impact, la géométrie, le système de liant, la structure des grains de WC et la conception des composants influencent les mécanismes de défaillance — et comment le carbure de tungstène peut être adapté aux conditions de service sévères.

Le carbure de tungstène en service pétrolier et gazier sévère: matériaux techniques contre l’usure, l’érosion et la corrosion

Le carbure de tungstène en service pétrolier et gazier sévère: matériaux techniques contre l’usure, l’érosion et la corrosion

Les performances du carbure de tungstène en service pétrolier et gazier sévère reposent sur bien plus que la dureté. La structure des grains de WC, la chimie du liant, le contrôle de la microstructure, la géométrie du composant, la qualité de fabrication et les revêtements influencent la résistance à l’abrasion, à l’érosion, à la corrosion, aux impacts et aux charges mécaniques.

Pièces d’usure pour broyeurs verticaux et solutions en carbure de tungstène

Pièces d’usure pour broyeurs verticaux et solutions en carbure de tungstène

Les broyeurs verticaux exposent les composants critiques à une abrasion sévère, à l’érosion par particules, à de fortes pressions de contact et à des sollicitations mécaniques. Découvrez comment des plots d’usure, inserts, plaques et autres composants en carbure de tungstène adaptés à l’application peuvent contribuer à prolonger les intervalles de remplacement.

Composants en carbure de tungstène contre l’érosion par le charbon et les cendres volantes

Composants en carbure de tungstène contre l’érosion par le charbon et les cendres volantes

Le charbon, les cendres volantes et les particules minérales entraînées peuvent provoquer une abrasion sévère et une érosion à grande vitesse dans les systèmes de production d’énergie. Découvrez où les buses, revêtements, manchons et autres composants en carbure de tungstène peuvent contribuer à préserver les géométries critiques et à prolonger les intervalles de remplacement.